Precision Reaming Tools for CNC Hole Finishing
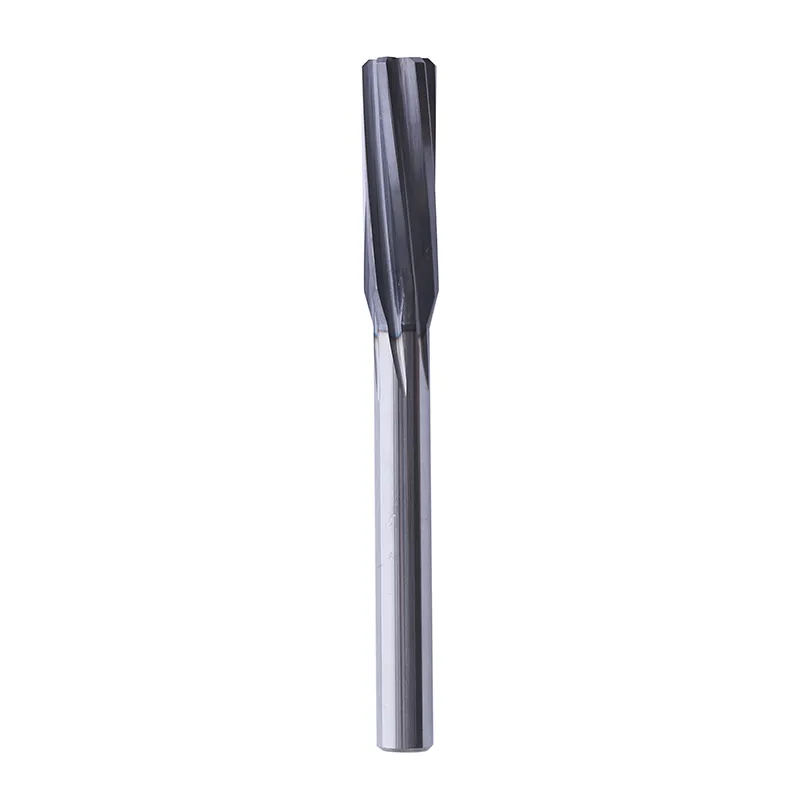
Nas indústrias de usinagem e metalurgia, a precisão é fundamental. Alcançar dimensões precisas de furos, acabamentos superficiais suaves e maior vida útil da ferramenta depende em grande parte de ferramentas de corte especializadas.Ferramentas de alargamentodesempenham um papel crucial, pois podem usinar furos com tolerâncias extremamente pequenas, tornando-os particularmente adequados para acabamento de furos. Ao contrário da perfuração, o alargamento é um processo de usinagem de precisão que refina ainda mais os furos pré-perfurados ou perfurados para obter diâmetros precisos e um acabamento superficial muito liso. A WDF, como fabricante profissional de ferramentas de corte na China, tem ampla experiência e nossos produtos são certificados nacionalmente; você pode comprar com confiança!
Quanto material as Ferramentas de Fresagem devem remover?
A quantidade de material restante durante o alargamento é crucial. Para obter bons resultados, deixe 0,1 mm a 0,4 mm de margem de material no diâmetro. Quando a Reaming Tool está funcionando, o espaço entre ela e a parede do furo não pode ser muito estreito. Nesse caso, não é realmente "morder", mas sim esfregar e triturar, fazendo com que o próprio alargador se torne extremamente afiado e a parede do furo se torne áspera e irregular. Por outro lado, se a folga for muito grande, as ferramentas de alargamento terão que exercer força excessiva e, se a pressão de corte for muito alta, ela poderá quebrar e o furo ficará torto e irregular. Portanto, o tamanho apropriado da folga depende do material que está sendo cortado e do tamanho do furo
Quais são a velocidade de alargamento e a taxa de avanço ideais?
Para obter um bom acabamento superficial do furo, a velocidade de alargamento é geralmente de 1/2 a 2/3 da velocidade de perfuração para o mesmo material. Por exemplo, ao usinar aço com baixo teor de carbono, uma velocidade comumente usada é 10-20 SFM. A taxa de avanço deve ser positiva e contínua, normalmente 2 a 3 vezes maior que a taxa de avanço de uma broca do mesmo tamanho. Uma taxa de avanço mais alta ajuda as ferramentas de alargamento a "puxar" a peça de trabalho, resultando em um melhor acabamento superficial. Um avanço bicado não é recomendado porque causa facilmente trepidação e degrada o acabamento superficial do furo. Consulte sempre as especificações do fabricante da ferramenta para obter dados mais precisos.
- View as

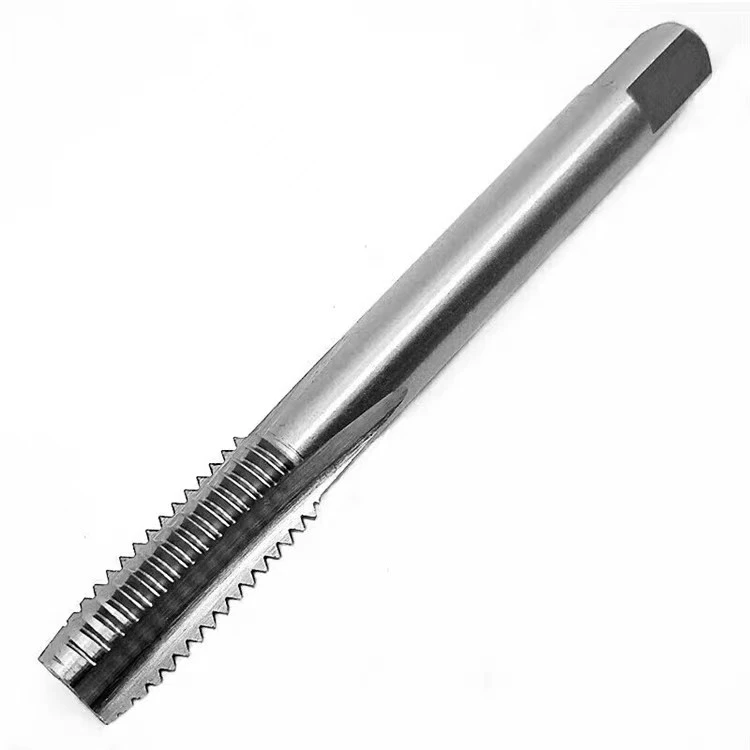
Alargador de Flauta Espiral
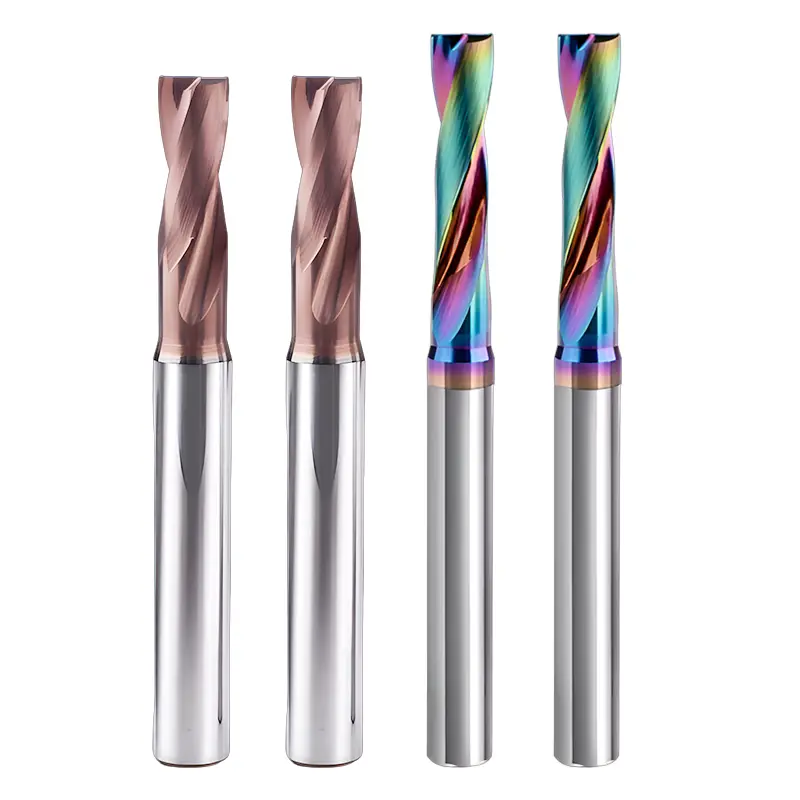
Os alargadores de flauta espiral da WDF são produzidos por um fabricante chinês de alta tecnologia especializado em pesquisa e desenvolvimento, produção e vendas. Com mais de uma década de experiência em ferramentas de precisão, nossos recursos de fábrica nos permitem fornecer soluções personalizadas que permitem furações mais rápidas e precisas. Com a confiança de clientes dos setores automotivo, aeroespacial e de máquinas de precisão, a WDF é um fornecedor confiável de ferramentas de usinagem eficientes e de alta qualidade.

Alargador de Flauta Reta
Os alargadores de canal reto da WDF são produzidos por um fabricante líder na China, especializado em ferramentas CNC. Com anos de experiência, nossas capacidades de fábrica e equipe profissional garantem tecnologia inovadora e qualidade superior. Como fornecedor confiável, a WDF melhora continuamente a precisão e o desempenho das ferramentas, oferecendo soluções de alta qualidade e excelente serviço para atender às diversas necessidades dos clientes.
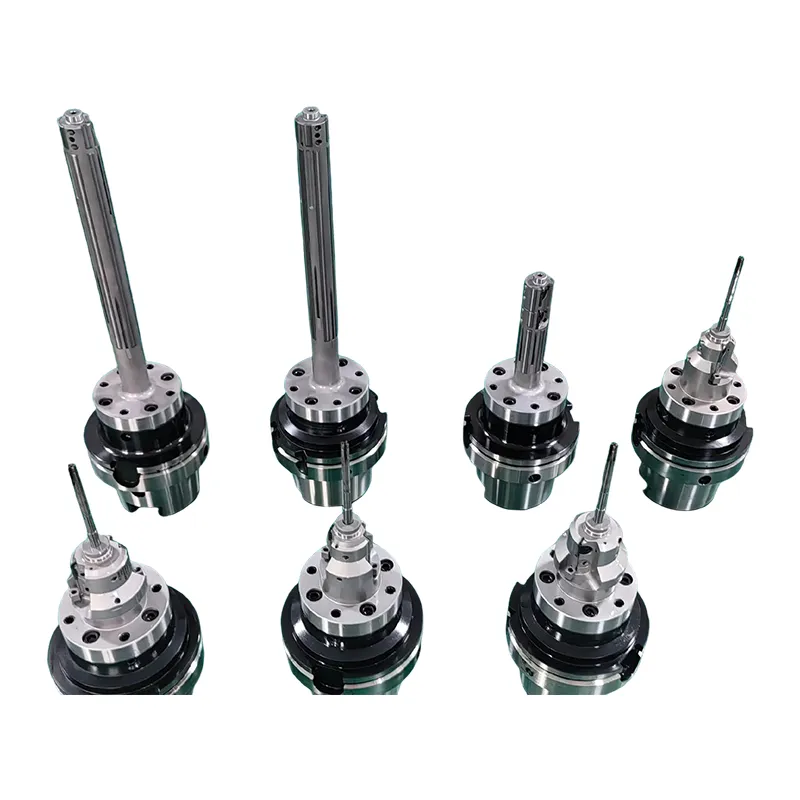
Alargador de barra guia PCD
Um fabricante e fornecedor líder na China, o alargador de barra guia PCD da Wangdefu combina uma aresta de corte de diamante policristalino ultraduro com uma barra guia de diamante de precisão, alcançando tolerâncias IT5-IT6 e um acabamento superficial espelhado de Ra0,1-0,4μm. Projetado especificamente para usinar furos longos e de grande diâmetro em metais não ferrosos e materiais compósitos, ele oferece precisão consistente, superfícies livres de rebarbas e alta eficiência de rendimento.
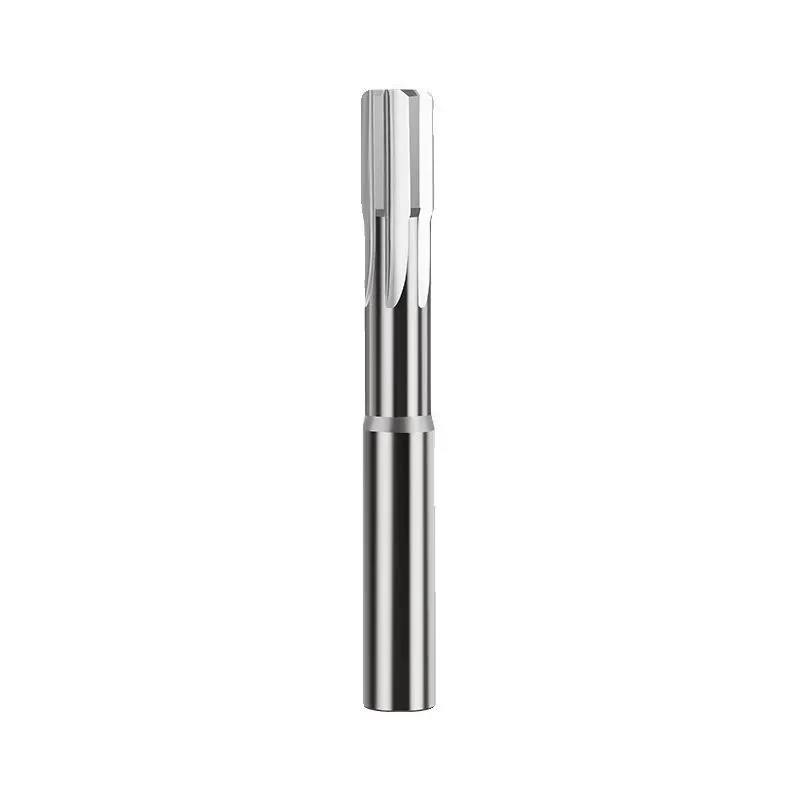
Alargadores metalocerâmicos de alto desempenho
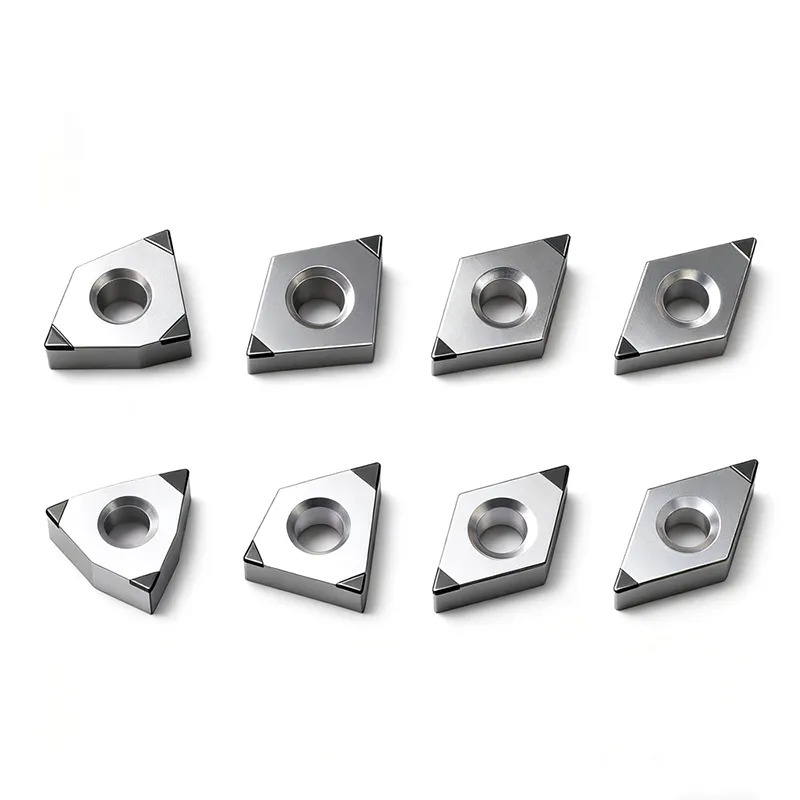
Os alargadores metal-cerâmicos de alto desempenho da Wangdefu combinam a resistência ao desgaste da cerâmica com a tenacidade do metal para acabamento preciso do furo. Como um fabricante e fornecedor confiável na China com produção em nível de fábrica, esses alargadores alcançam tolerância IT6–IT7 e acabamento superficial Ra0,2–0,6μm em aço carbono, aço inoxidável, aço para moldes, titânio e muito mais. Ideal para fabricação automotiva, aeroespacial e de moldes, Wangdefu permite “alargamento em vez de retificação”, economizando tempo e garantindo os mais altos padrões de qualidade.
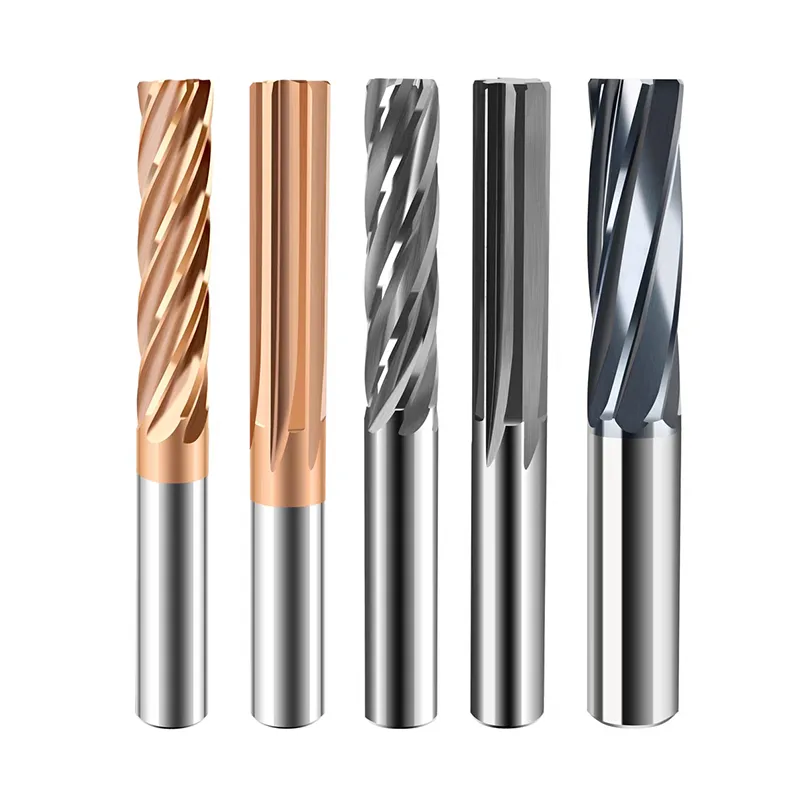
Alargadores de metal duro de alto desempenho
Os alargadores de metal duro de alto desempenho da Wangdefu fornecem usinagem precisa de furos para indústrias automotivas, aeroespaciais e de alta tecnologia. Como um fabricante e fábrica confiável na China com capacidade total de produção, fornecemos alargadores duráveis, precisos e de corte suave. Fornecedor confiável de engenheiros e fabricantes, a Wangdefu garante tolerâncias consistentes, maior eficiência e redução dos riscos de produção em diversos materiais, incluindo aço carbono, aço inoxidável, alumínio e ligas de titânio.
Como um fabricante e fornecedor confiável de Ferramentas de alargamento na China, temos nossa própria fábrica. Se você deseja comprar produtos CNC de alta qualidade, entre em contato conosco.